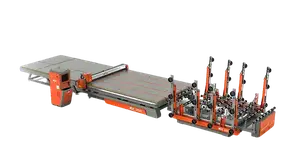
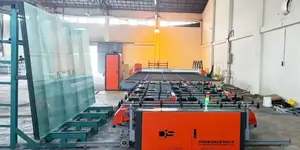
La calibración es el vínculo invisible entre la precisión mecánica de una máquina de corte de vidrio y la exactitud dimensional del producto final. Incluso las mesas de corte más avanzadas pueden producir piezas defectuosas si se descuida la calibración. Este artículo ofrece consejos prácticos y sencillos sobre calibración para lograr cortes de vidrio de alta precisión, lo que le ayudará a reducir el desperdicio de material, mejorar la calidad de los bordes y prolongar la vida útil de su equipo. Tanto si es ingeniero de procesos como si es responsable de la planta de producción, estas prácticas tendrán un impacto directo en sus resultados.
Por qué la calibración es importante para la precisión en el corte de vidrio
El corte de vidrio es un proceso donde los pequeños errores se acumulan rápidamente. Un puente desalineado, una guía lineal desgastada o un desplazamiento incorrecto de la cuchilla pueden convertir un corte nominal de 1000 mm en uno de 1002 mm. Para industrias como la del vidrio arquitectónico o el mobiliario de precisión, tales desviaciones son inaceptables. La calibración garantiza que los movimientos reales de la máquina coincidan con sus coordenadas programadas. También tiene en cuenta el desgaste de la herramienta, la dilatación térmica y la holgura mecánica. Sin una calibración periódica, básicamente se está confiando en una máquina que se ha desviado de sus especificaciones originales.
Componentes principales que requieren calibración
- Ejes lineales: Los ejes X e Y deben ser cuadrados y tener una escala uniforme a lo largo de toda la longitud del recorrido.
- Soporte de la cuchilla y cabezal de marcado: La posición vertical, la presión y el ángulo de la cuchilla deben ser repetibles.
- Superficie de la cinta transportadora y de la mesa: La planitud y el paralelismo afectan al soporte del vidrio y a la uniformidad de la profundidad de corte.
- Unidades rotativas o de múltiples aspas opcionales: Es necesario verificar periódicamente la alineación angular y el espaciado.
Establecer un programa de calibración basado en el uso.
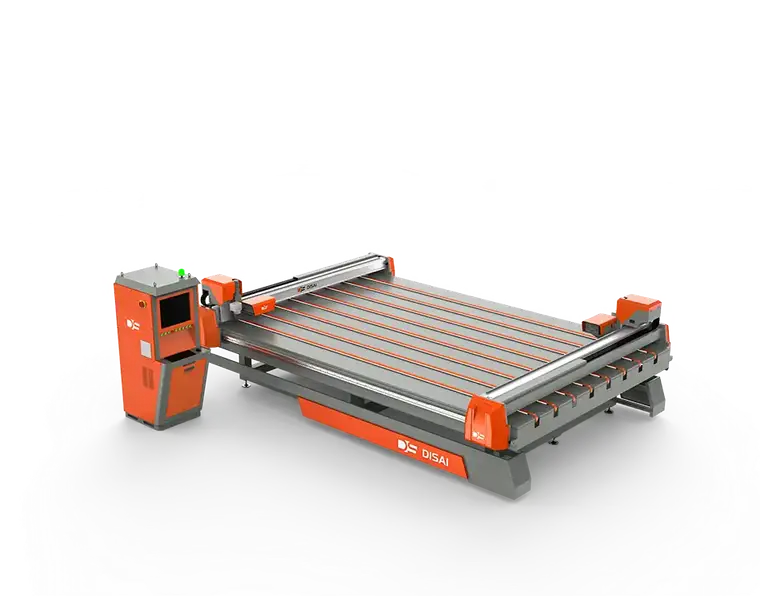
No existe un intervalo de calibración universal que se adapte a todos los entornos de producción. Una máquina que corta vidrio de 6 mm de forma continua perderá la calibración más rápidamente que una utilizada para tiradas cortas. Como regla general, verifique los parámetros críticos semanalmente, realice una calibración completa mensualmente y vuelva a calibrar siempre después de cualquier mantenimiento mecánico o impacto.
Para cortes de vidrio de alta precisión, recomendamos llevar un registro sencillo. Anote la fecha, el operador, la temperatura ambiente y las desviaciones medidas. Estos datos le ayudarán a detectar tendencias antes de que se conviertan en defectos. Si observa un aumento gradual de la desviación en un eje, podría indicar un rodamiento desgastado o un acoplamiento flojo, problemas que son más fáciles de solucionar a tiempo.
Controles semanales sencillos para una precisión constante.
- Recorta un cuadrado de referencia conocido y mide las diagonales. La diferencia debe ser inferior a 0,5 mm por metro.
- Compruebe la posición cero del cabezal de incisión utilizando un comparador de cuadrante en la mesa de corte.
- Inspeccione la rotación de la cuchilla y reemplácela si está desgastada. Una cuchilla desafilada genera variaciones de presión que afectan la profundidad de corte.
- Limpie los rieles de guía lineal y aplique la lubricación adecuada según las especificaciones del fabricante.
Consejos prácticos de calibración para ajustar la profundidad y la presión de la cuchilla.
La profundidad y la presión de la cuchilla son los dos parámetros más importantes en el corte de vidrio. Para el vidrio flotado estándar, el corte debe penetrar entre un 10 % y un 15 % del espesor del vidrio. Sin embargo, este porcentaje varía según el tipo de vidrio y el recubrimiento. En lugar de basarse únicamente en fórmulas teóricas, realice una sencilla prueba de cuña: corte una tira, rómpala e inspeccione la línea de corte. Un corte correcto es limpio, uniforme y sin microdesconchones en los bordes.
Al ajustar la presión, utilice el valor mínimo que produzca una rotura completa. Una presión excesiva provoca grietas más profundas e introduce tensiones residuales, lo que conlleva roturas impredecibles. Muchas máquinas modernas de fabricantes como DISAI incluyen sensores de carga y controles de presión digitales, pero estos deben calibrarse con una referencia conocida. Utilice un manómetro o un vidrio de prueba para confirmar que el valor mostrado coincide con la fuerza aplicada.
Cómo afecta la deriva de temperatura a la calibración
Las máquinas de corte de vidrio operan en entornos con variaciones de temperatura de varios grados entre la mañana y la tarde. El acero se dilata aproximadamente 12 µm por metro por grado Celsius. En una mesa de corte de 4 metros, una variación de 5 °C puede provocar un error de escala de 0,24 mm. Para cortes de vidrio de alta precisión, esto es significativo. Mida una longitud de referencia en los momentos más fríos y más cálidos del día y, a continuación, determine si es necesaria la compensación de temperatura. Algunos controladores incluyen funciones de compensación térmica; utilícelas. De lo contrario, programe los cortes críticos durante periodos de temperatura estable.
Verifique la calidad del corte con pruebas sencillas.
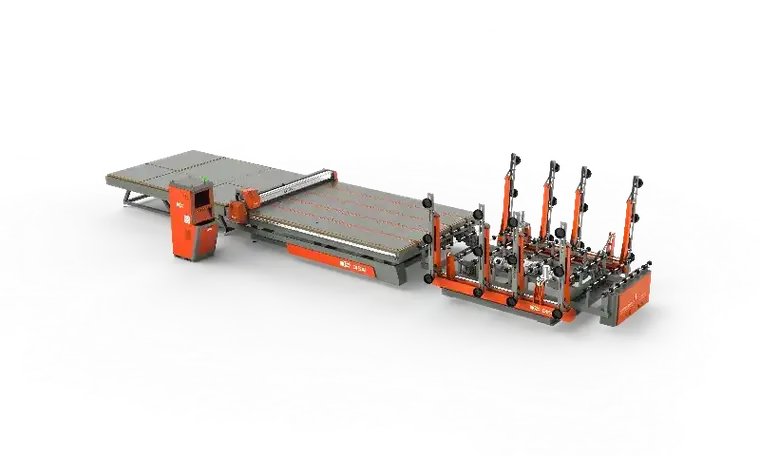
La calibración no termina con la configuración de la máquina. La prueba definitiva es el propio vidrio cortado. Utilice estas sencillas pruebas para validar la precisión:
- Verificación de dimensiones: Mida cada pieza producida después del enfriamiento. Registre los valores mínimo y máximo.
- Prueba de perpendicularidad: Coloque una pieza contra una escuadra calibrada y compruebe que no haya huecos mayores de 0,2 mm por cada 500 mm.
- Inconsistencia en la rotura: Si la misma línea se rompe con diferentes ángulos de borde, es posible que la alineación de la cuchilla no sea la correcta.
- Evaluación del astillado: El astillado visible en la línea de corte suele indicar una presión excesiva o un ángulo incorrecto de la cuchilla.
Siempre que sea posible, automatice esta verificación. Un simple micrómetro láser o una inspección de bordes mediante cámara pueden detectar de inmediato cualquier desviación. Pero incluso las comprobaciones manuales, cuando se realizan sistemáticamente, detectan la mayoría de los problemas de calibración antes de que se conviertan en costosos retrabajos.
Errores comunes de calibración que se deben evitar
Comprender lo que no se debe hacer es tan valioso como conocer el procedimiento correcto. Estos son algunos errores que vemos con frecuencia en entornos de producción:
- Uso de piezas de referencia desgastadas: Verifique siempre sus bloques cuadrados y de calibración con un patrón conocido.
- Ignorar el juego: Si solo calibra en una dirección, persistirá el error inverso. Acérquese siempre al punto de referencia desde la misma dirección o mida ambas direcciones por separado.
- Calibración sobre una mesa sucia: Las astillas de vidrio y el polvo alteran las lecturas de espesor. Limpie a fondo primero.
- Olvidar actualizar el parámetro de control: Calibraste la máquina, pero ¿guardaste los nuevos valores de compensación? Sucede con más frecuencia de lo que crees.
- Descuidar la barra de ruptura: Una barra de ruptura desalineada puede provocar que el vidrio cortado se rompa siguiendo líneas incorrectas, lo que parece un error de calibración.
Aprovechamiento del software de la máquina para simplificar la calibración.
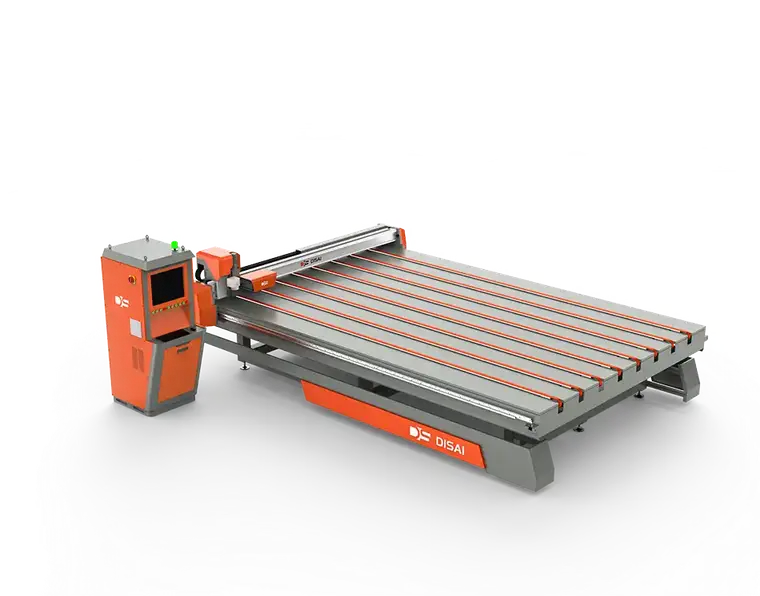
Las modernas máquinas de corte de vidrio CNC ofrecen rutinas de calibración integradas que reducen significativamente el esfuerzo manual. Estas rutinas suelen guiar al operario paso a paso mediante una sonda táctil o una herramienta de referencia calibrada. Si su máquina admite estas funciones, úselas con regularidad. Sin embargo, recuerde que la calibración por software compensa los errores mecánicos, no los elimina. Un acoplamiento del motor flojo o un riel guía doblado acabarán por anular cualquier compensación de software.
Las máquinas de corte de vidrio DISAI, por ejemplo, incorporan guías rectificadas con precisión y codificadores de alta resolución que garantizan la exactitud mecánica durante una larga vida útil. Aun así, incluso los componentes más robustos se benefician de una calibración periódica mediante software. Consulte el manual de su máquina para conocer el procedimiento recomendado y no dude en ponerse en contacto con el servicio de asistencia técnica del fabricante si observa alguna anomalía.
Construyendo una cultura de precisión
La calibración no es un evento puntual. Es una disciplina diaria que requiere que los operarios, los equipos de mantenimiento y el control de calidad compartan el mismo objetivo. Capacite a su personal para que reconozca señales de alerta, como bordes de rotura inconsistentes o una mayor dispersión dimensional. Anímelos a registrar observaciones inusuales sin temor a ser culpados. Un enfoque transparente para identificar la causa raíz revelará si el problema es mecánico, de procedimiento o ambiental.
Finalmente, considere el retorno de la inversión. Un programa de calibración estructurado reduce el desperdicio, mejora el rendimiento en el primer intento y fortalece la confianza del cliente. En un mercado donde los cortes de vidrio de alta precisión representan una ventaja competitiva, la precisión se convierte en la identidad de su negocio.
Siguiendo estos sencillos consejos de calibración, podrá mantener la estabilidad de su proceso de corte, la limpieza de los bordes del vidrio y el cumplimiento de su cronograma de producción. Comience con lo básico, documente sus resultados y perfeccione su rutina a medida que su máquina envejezca. Una calibración constante es la forma más sencilla de lograr la precisión que sus clientes esperan.