La rápida expansión del vidrio curvado en fachadas arquitectónicas, acristalamiento automotriz y productos de interior de alta gama ha generado nuevos desafíos para los fabricantes de vidrio. Para muchos proyectos, cortar una línea recta ya no es suficiente. Los diseños curvos requieren un cabezal de corte capaz de mantener una presión de marcado precisa mientras cambia de dirección continuamente, y esta elección influye directamente en la calidad del borde, la tasa de rotura y el costo final de producción. Este artículo compara las principales tecnologías de cabezales de corte disponibles para el diseño de vidrio curvado, analiza su rendimiento en condiciones de producción reales y explica la lógica de ingeniería para seleccionar el adecuado, con referencias prácticas a las soluciones de DISAI.
Las exigencias únicas del corte de vidrio curvado
El vidrio curvado incluye paneles templados curvados, unidades laminadas curvas, ventanillas laterales para automóviles y mamparas de ducha a medida. Estos productos comparten un desafío común: el cabezal de corte debe seguir una trayectoria no lineal manteniendo la rueda de marcado perpendicular a la dirección de avance. En un corte recto, la distribución de la fuerza es constante y predecible. En una curva, el cabezal experimenta fuerzas laterales que varían en cada punto del arco.
Si el cabezal de corte presenta holgura mecánica o si el sistema de control de presión reacciona con demasiada lentitud, la línea de corte se vuelve irregular. El resultado son microfisuras invisibles inmediatamente después del corte, que se convierten en astillas visibles tras el pulido de los bordes o en roturas completas dentro del horno de templado. Por ello, el cabezal de corte, y no el propio vidrio, suele ser el factor limitante en los procesos de curvado de vidrio.
Comparativa de las principales tecnologías de cabezales de corte
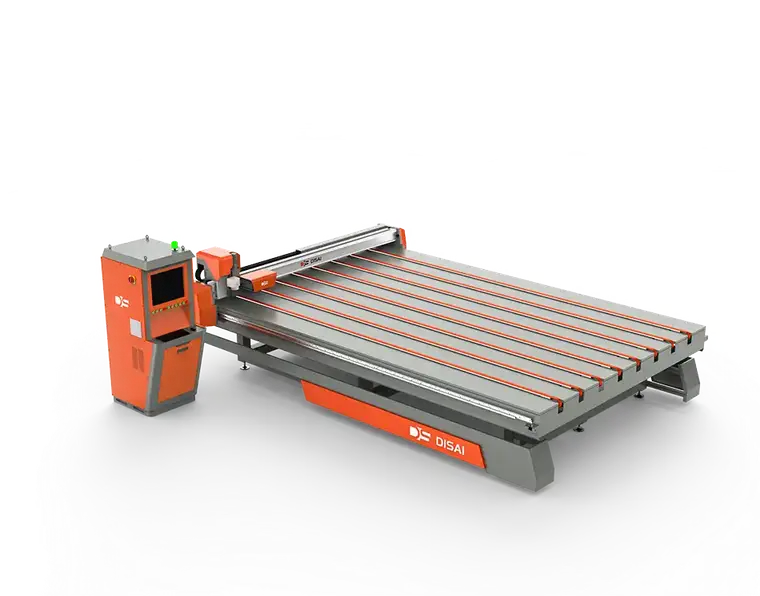
Discos de marcado de carburo
Las muelas de carburo son la herramienta fundamental en la industria del corte de vidrio. Crean una línea de fractura limpia al aplicar una presión controlada con precisión sobre la superficie del vidrio. Para vidrio curvado con radios amplios, una muela de carburo estándar puede ofrecer resultados aceptables a velocidades moderadas. Su geometría simple también facilita su reemplazo y mantenimiento, haciéndolo económico.
La limitación surge cuando el radio de curvatura se reduce. La superficie de contacto entre la rueda y el vidrio cambia de forma, provocando un desgaste irregular en la parte interior de la curva y un desgaste excesivo en la parte exterior. Esta fractura desigual produce astillamiento en los bordes y una menor resistencia a la flexión, lo que se convierte en un problema grave en productos templados donde la tensión residual es elevada.
Cabezas impregnadas de diamantes
En las conversaciones sobre vidrio curvado, a menudo se mencionan los cabezales de diamante, pero su función principal es el pulido y el acabado de los bordes, no el marcado. Un cabezal impregnado de diamante elimina material mecánicamente, lo que lo hace adecuado para vidrio grueso de más de 12 mm y para dar forma a bordes endurecidos. Sin embargo, debido a que el corte con diamante genera calor, puede provocar tensiones térmicas en vidrio delgado y es más lento que un método de marcado para la producción en masa.
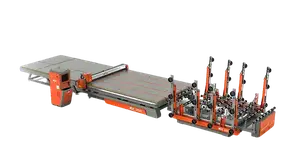
Cabezales de corte multieje CNC
La tercera opción, y la más avanzada, es un cabezal de corte multieje controlado por CNC. Este sistema combina una rueda de marcado de carburo con giro accionado por servomotor y compensación de presión. A medida que el cabezal sigue la trayectoria curva, corrige continuamente su propio ángulo para que la rueda permanezca perpendicular a la tangente del corte. Simultáneamente, el sistema de control de presión ajusta la fuerza descendente para adaptarse al grosor y la curvatura del vidrio.
Esta combinación de corrección angular y control dinámico de la presión es la principal diferencia técnica con respecto a las herramientas de ángulo fijo. Evita el deslizamiento lateral de la rueda, elimina la profundidad de rayado irregular y produce una línea de fractura uniforme de principio a fin.
¿Qué cabezal de corte ofrece el mejor rendimiento?: Una comparación práctica
Para concretar la comparación, considere los siguientes criterios de rendimiento:
- Precisión en radios pequeños: los cabezales multieje CNC mantienen la perpendicularidad a lo largo de todo el arco, mientras que las muelas de carburo de ángulo fijo comienzan a presentar irregularidades por debajo de un radio de aproximadamente 300 mm.
- Calidad de los bordes: La compensación dinámica de la presión produce líneas de fractura más suaves, lo que reduce la necesidad de pulido y rectificado secundarios.
- Rendimiento: Un cabezal fijo se configura más rápidamente, pero un cabezal multieje reduce el retrabajo y los paneles rechazados, lo que aumenta el rendimiento real de producción.
- Vida útil de la herramienta: Los cabezales de diamante son los que más duran, pero las muelas de carburo ofrecen la mejor relación coste por metro para la mayoría de las aplicaciones en vidrio curvado.
- Dependencia del operario: Los cabezales controlados por CNC reducen la dependencia de la habilidad del operario, lo que garantiza una calidad uniforme en todos los turnos y entre todos los operarios.
La conclusión de esta comparación es clara: para la mayoría de los diseños de vidrio curvado, un cabezal de corte controlado por CNC con rueda de carburo y regulación de presión en tiempo real ofrece la mejor combinación de precisión, velocidad y coste operativo. Resulta especialmente eficaz en la producción en serie, donde la consistencia es más importante que el tiempo de configuración inicial.
Por qué los cabezales de corte de DISAI están diseñados para vidrio curvado.
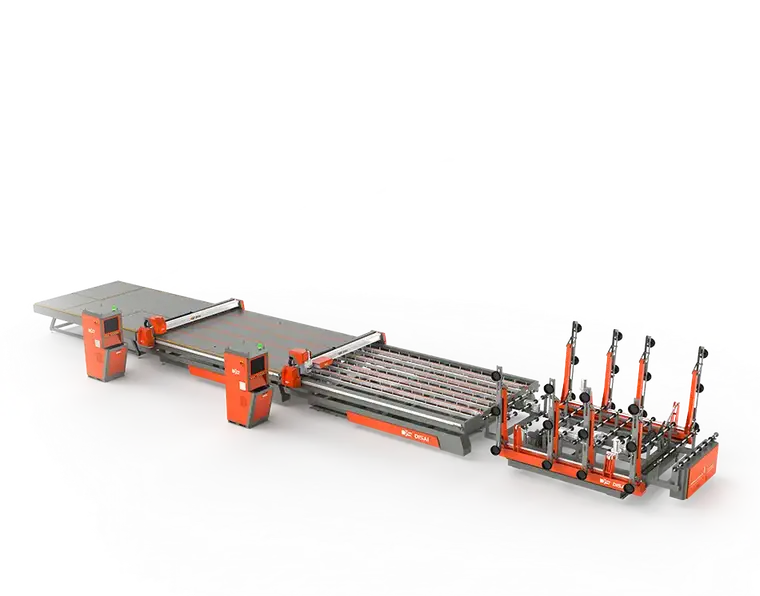
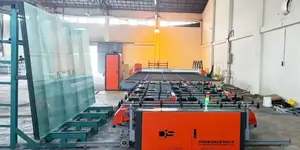
DISAI ha dedicado años de ingeniería al problema específico del corte de vidrio no lineal. Nuestros cabezales de corte utilizan un sistema de control de doble presión que reacciona en tiempo real a los cambios en la superficie del vidrio, en lugar de depender de ajustes mecánicos fijos. Este no es un concepto teórico; ha sido probado en plantas de producción que cortan vidrio curvado a diario.
Una de las principales ventajas de DISAI es la integración del eje giratorio directamente en la carcasa del cabezal. Al eliminar los enlaces intermedios, el diseño elimina la holgura mecánica que suele aparecer en los conjuntos de varias piezas. Menos holgura significa menos vibración, y menos vibración se traduce en mejores resultados. Para un fabricante de paneles de ducha curvos, escaparates o vidrio para automóviles, esto se traduce directamente en una menor tasa de desperdicio y costos de producción más estables.
Los cabezales DISAI también utilizan superficies de apoyo de acero endurecido y un sellado completo contra el polvo de vidrio. En un entorno de corte donde abundan las partículas abrasivas, esto prolonga la vida útil y reduce la frecuencia de mantenimiento. La combinación de precisión, durabilidad y bajo costo operativo convierte al cabezal de corte DISAI en la opción preferida para las líneas de producción de vidrio curvado.
Criterios prácticos de selección para su solicitud
Si está evaluando cabezales de corte para un proyecto de vidrio curvado, aquí hay cinco factores a considerar:
- Radio mínimo: Si el radio mínimo supera los 300 mm, muchos cabezales estándar funcionarán. Si es inferior, elija un cabezal compacto con una rueda de diámetro pequeño para evitar el contacto dentro de la curva.
- Grosor del vidrio: El vidrio grueso de más de 12 mm se beneficia de un cabezal más robusto con mayor capacidad de fuerza descendente. El vidrio delgado de 2 a 4 mm requiere un control de presión muy preciso para evitar roturas a lo largo de la línea de corte.
- Velocidad de corte: La producción a alta velocidad requiere una compensación de presión activa que impida que la rueda se levante durante los cambios rápidos de dirección.
- Integración de la máquina: Verifique que la interfaz de montaje del cabezal y las señales de control sean compatibles con su mesa de corte actual.
- Repuestos y asistencia técnica: El cabezal de corte es un componente de desgaste. Compruebe la disponibilidad de ruedas y juntas de repuesto, así como la rapidez de respuesta del servicio de asistencia técnica, ya que esto influye directamente en el coste total de propiedad.
Conclusión
No existe un cabezal de corte «óptimo» que se adapte a todas las operaciones de corte de vidrio curvo; la elección correcta depende de la geometría del producto, el volumen de producción y los requisitos de calidad. Sin embargo, la evidencia técnica apunta consistentemente a que los cabezales multieje controlados por CNC con muelas de carburo son la solución más robusta y versátil. Su capacidad para mantener la perpendicularidad y ajustar la presión dinámicamente resuelve las causas principales del astillado y la rotura en los cortes curvos.
Los cabezales de corte de DISAI están diseñados siguiendo precisamente estos principios y han sido validados en una amplia gama de aplicaciones de vidrio curvado. Tanto si se está adentrando en el mercado del vidrio curvado como si busca reducir los índices de rechazo en una línea de producción existente, DISAI puede ayudarle a encontrar el cabezal de corte adecuado para su mesa de corte y las especificaciones de su producto.